深圳潘兴水处理设备在制药行业应用案例分享
📅 2026-07-02
🔖 深圳潘兴净水科技有限公司
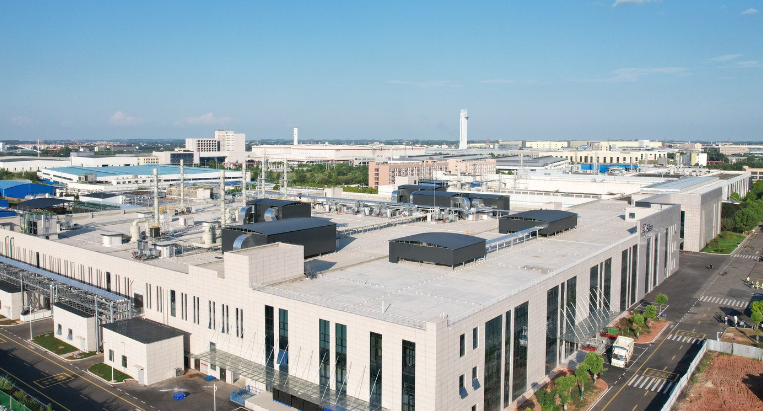
在制药行业,水处理设备的稳定性直接关系到药品质量和GMP认证的通过率。深圳潘兴净水科技有限公司近期为华南一家大型注射剂生产企业完成了纯化水系统的升级改造,本文将拆解其中的技术细节与实战经验。
制药用水的特殊要求与系统设计难点
制药用水(尤其是注射用水)对电阻率、微生物限度、内毒素含量有近乎严苛的标准。传统单级反渗透工艺往往难以持续稳定达标,特别是在原水电导率波动较大的季节。深圳潘兴净水科技有限公司在此项目中采用了“双级RO+EDI+抛光混床”组合工艺,关键点在于EDI模块的电流调整策略——根据产水电阻率实时反馈,自动调节至18.2MΩ·cm的超纯水标准。
实操方法:从安装调试到在线监测
设备进场后,技术团队首先进行了为期三天的管路循环消毒,使用80℃纯化水循环冲洗死水管段,杜绝生物膜滋生风险。接着,我们按以下步骤完成调试:
- 分段测试RO膜脱盐率,确保单段脱盐率≥99.5%
- 校准EDI模块的电流密度,控制在0.5-0.8A/dm²区间
- 安装在线TOC检测仪,设置5ppb报警阈值
值得强调的是,深圳潘兴净水科技有限公司还为该客户定制了“双回路供水+定时自动巴氏消毒”方案,解决了传统储罐容易滋生细菌的痛点。
数据对比:改造前后关键指标变化
改造前,该企业使用老式蒸馏水机,产水电阻率仅维持在3-5MΩ·cm,且每季度需停机清洗。升级后的系统运行6个月后,产水数据如下:
- 电阻率:稳定在18.2MΩ·cm(25℃),波动<0.1MΩ·cm
- 微生物:每100ml样品中菌落数<1 CFU
- 内毒素:低于0.01EU/ml,远低于药典要求的0.25EU/ml
- 能耗:相比蒸馏法降低65%,节水率提升40%
其中,内毒素去除环节我们特别选用了0.45μm+0.22μm双重聚醚砜滤芯,配合30分钟热水消毒程序,确保滤芯寿命延长至6个月以上。
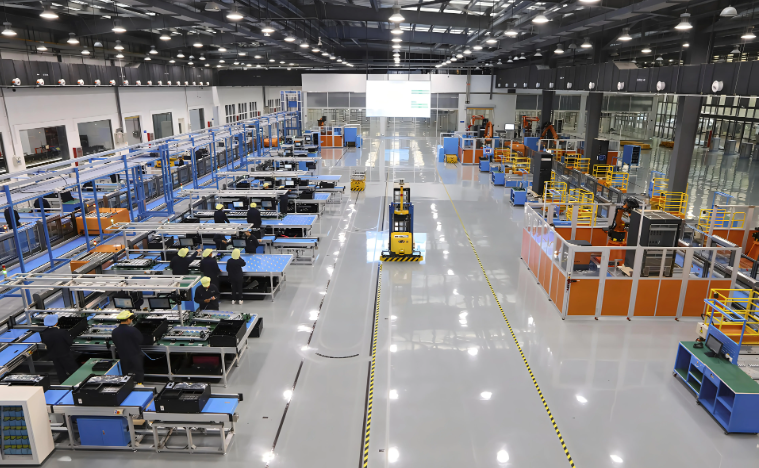
从项目验收至今,该套水处理设备已连续运行超过200个工作日,产水完全符合中国药典2020版纯化水标准。深圳潘兴净水科技有限公司的技术团队会定期通过远程监控系统查看运行日志,并在每次季度维保时提供详细的微生物趋势分析报告——这正是制药企业最需要的全生命周期服务。如果您也有纯化水系统升级需求,欢迎与我们探讨具体工艺参数。